


Hoe consistent is de coating tussen de verschillende batches?
Een succesvolle proefcoating is slechts het begin. Voor de productie moet de volgende batch aan dezelfde specificaties voldoen. Consistentie van de coating tussen verschillende batches Dit betekent dat de dikte, hechting, het uiterlijk en andere relevante eigenschappen binnen de overeengekomen grenzen blijven gedurende meerdere productieruns.
Een gecontroleerd proces kan herhaalbare resultaten opleveren, maar er bestaat geen standaardtolerantie die van toepassing is op elke coating en elk onderdeel. De acceptabele variatie hangt af van de toepassing, de geometrie van het onderdeel, de coatingspecificaties en de meetmethode.
Definieer wat consistentie betekent.
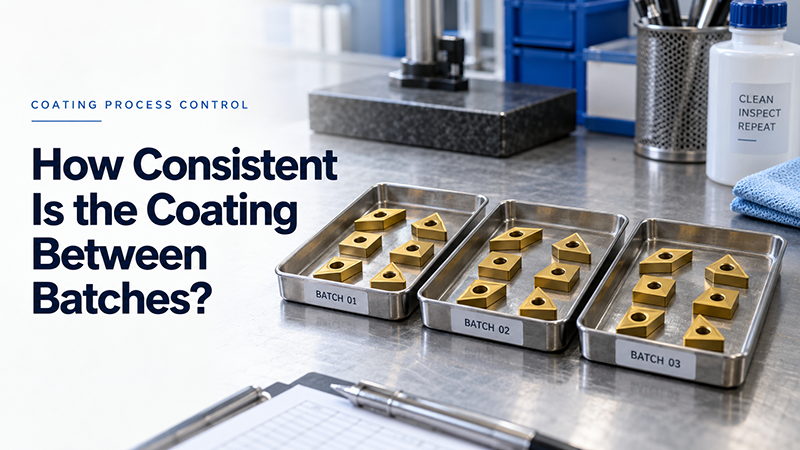
Begin met het scheiden van twee metingen. uniformiteit van de laagdikte Dit beschrijft variatie over een onderdeel of tussen posities binnen één lading. Batchherhaalbaarheid beschrijft variatie tussen afzonderlijke coatingruns. Een stabiel batchgemiddelde kan nog steeds dunne plekken op individuele componenten maskeren.
Stel acceptatiecriteria vast op basis van de functie van het product. Snijgereedschappen vereisen mogelijk dikte- en hechtingscontroles op specifieke locaties. Schuifonderdelen vereisen mogelijk ook ruwheids- en wrijvingstests. Decoratieve producten vereisen een gecontroleerde beoordeling van kleur en glans.
Een tekening kan bijvoorbeeld een dikte van 3,0 ± 0,3 µm op bepaalde punten specificeren. Dit is een illustratieve eis, geen universele PVD-tolerantie of een Huasheng-prestatiegarantie.
Zorg ervoor dat de voorbereiding en het laden herhaalbaar zijn.
Variaties kunnen al optreden voordat de onderdelen de kamer binnenkomen. Olieresten, polijstmiddelen, oxidatielagen en verschillen in oppervlakteafwerking kunnen de hechting en het uiterlijk beïnvloeden. Noteer de kwaliteit van het substraat, de voorbereidingsmethode, de reinigingsvolgorde en de hanteringsomstandigheden.
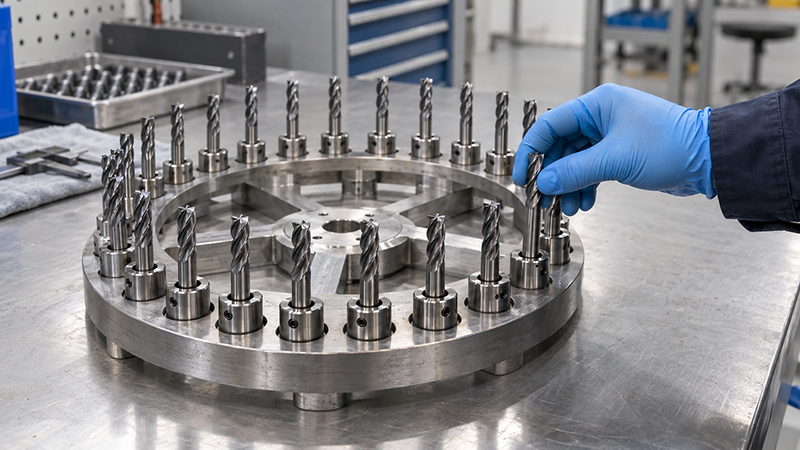
Het laden verdient dezelfde aandacht. PVD-afzetting is grotendeels directioneel, dus blootstelling aan de coatingbron en rotatie van het onderdeel beïnvloeden de dekking. Gebruik gedefinieerde opspaninrichtingen, afstanden en oriëntaties bij het vergelijken van batches.
Het toevoegen van meer onderdelen aan een gevalideerde lading kan de schaduwvorming en verwarmingsomstandigheden veranderen. Een recept dat geschikt is voor een bepaalde opspaninrichting moet opnieuw worden gecontroleerd na aanzienlijke wijzigingen in de grootte, het aantal of de plaatsing van de onderdelen.
Controleer de staat van het recept en de apparatuur.
A PVD-coatingmachine Het systeem moet worden beoordeeld op zijn vermogen om de voor het proces vereiste omstandigheden te handhaven en vast te leggen. Controleer de temperatuur, gasstroom, werkdruk, bronvermogen, substraatbias en afzettingstijd.
Opgeslagen recepten verminderen fouten bij handmatige invoer, maar ze kunnen niet alle fysieke veranderingen compenseren. Doelerosie, afzettingen in de kamer, versleten contacten en vacuümlekken kunnen afwijkingen veroorzaken. PECVD DLC-coatingapparatuurOok de toediening van voorlopers en de plasmaomstandigheden verdienen aandacht.
Definieer reinigingsintervallen, streefwaarden voor vervanging en kalibratiecontroles. Controleer na groot onderhoud of een proceswijziging de coatingresultaten voordat de reguliere productie wordt hervat.
Meet de resultaten over meerdere runs.
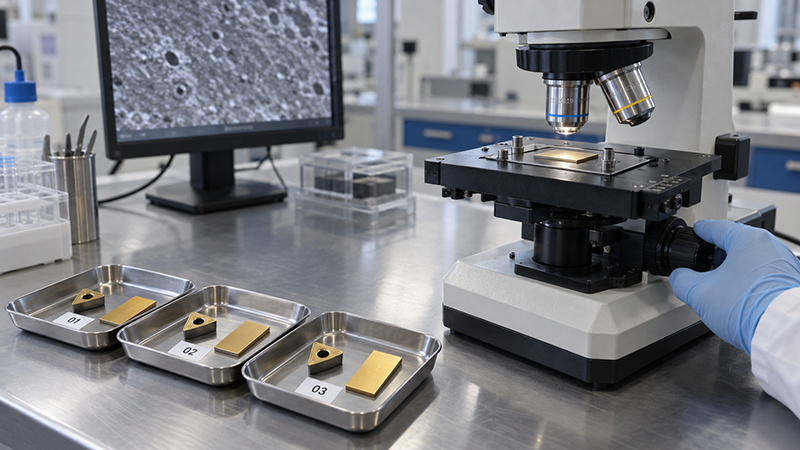
Ontwikkel kwaliteitscontrole voor coatings op basis van een gedocumenteerd bemonsteringsplan. Meet vergelijkbare onderdelen op dezelfde locaties met behulp van een geschikte, gekalibreerde methode. Referentiecoupons kunnen helpen bij het volgen van de prestaties in de kamer, maar ze vertegenwoordigen mogelijk niet de verzonken gebieden of kritische randen van het daadwerkelijke onderdeel.
Houd individuele metingen, batchgemiddelden en de spreiding van de resultaten bij. Een geleidelijke verschuiving kan een zich ontwikkelend probleem aan het licht brengen voordat onderdelen de specificaties overschrijden. Ook de meetonzekerheid moet in overweging worden genomen wanneer de toleranties nauw zijn.
Kies controles die aansluiten bij de coating en het gebruik ervan. Deze kunnen bestaan uit diktemeting, hechtingstests, oppervlakte-inspectie en hardheidstests onder vastgestelde omstandigheden. Spreek voor decoratieve afwerkingen een kleurreferentie, meetgeometrie en kleurverschillimiet af. Gebruik applicatietests wanneer coatingmetingen alleen de prestaties niet kunnen garanderen.
Controleer de consistentie voordat u apparatuur selecteert.
Vraag om resultaten van herhaalde tests met representatieve werkstukken en een realistische belastingopstelling. Spreek vóór de test de bemonsteringsposities, testmethoden en acceptatiegrenzen af.
Huasheng aanbiedingen GFOUR HiPIMS coatingapparatuur Voor het coaten van industriële gereedschappen, naast de DLC800- en DLC1500-DLC-coatingapparatuur voor relevante gereedschappen en componenten. Bij de keuze van de apparatuur moet rekening worden gehouden met de coatingvereisten, de afmetingen van het onderdeel, de laadcapaciteit en de procesvalidatie. Zie de HiPIMS- en PECVD-DLC-reeksen van Huasheng.
Wanneer u een project met Huasheng bespreekt, dient u het basismateriaal, de onderdeeltekeningen, de batchgrootte, de gewenste coating en de acceptatiecriteria te verstrekken.