


Hoe wordt de kwaliteit van PVD-coatings gecontroleerd?
Een PVD-coating kan er glad uitzien en toch in de praktijk falen. De kleur alleen zegt niets over de laagdikte, hechting, hardheid of slijtvastheid. Een betrouwbaar inspectieplan combineert oppervlakteonderzoek, laboratoriummetingen, functionele tests en productiegegevens. Dit is het praktische antwoord op de vraag: hoe wordt de kwaliteit van PVD-coatings gecontroleerd?
Het juiste testpakket is afhankelijk van het gecoate onderdeel. Snijgereedschap Vereist nauwkeurige controle van randdekking, hechting, hardheid en slijtage. Matrijzen moeten een stabiele hechting en lage wrijving hebben. Bij decoratief beslag liggen de nadruk meer op kleur, glans, corrosiebestendigheid en zichtbare defecten. Acceptatiecriteria moeten daarom worden overeengekomen voordat de productie van start gaat.
1. Visuele en oppervlakte-inspectie
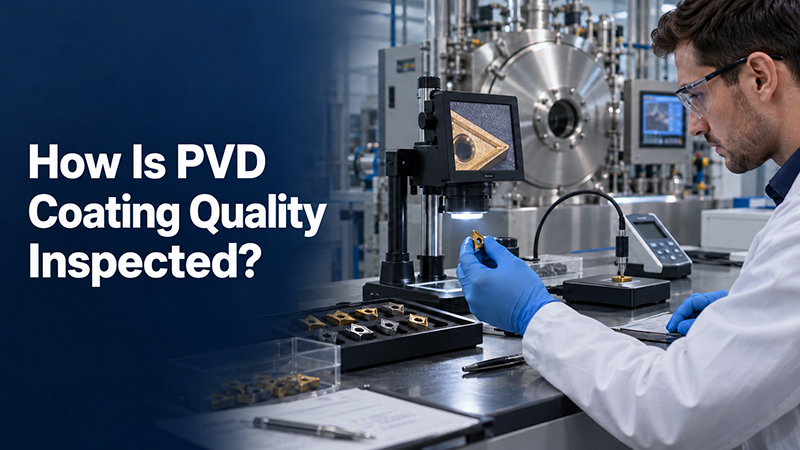
De inspectie begint meestal onder gecontroleerde verlichting, gevolgd door een optische microscoop. De operator controleert op gaatjes, druppels, putjes, afbladdering, brandplekken, ongecoate gebieden, randafzetting, kleurvariatie en beschadigingen door hantering. Boogafgezette coatings kunnen macrodeeltjes bevatten, dus het acceptabele niveau moet overeenkomen met de functie en de afwerkingseisen van het onderdeel. Een defectenkaart en referentiemonsters zorgen voor een consistentere visuele beoordeling tussen verschillende batches.
2. Laagdikte en uniformiteit
De dikte van PVD-coatings wordt doorgaans gemeten met behulp van calotest, röntgenfluorescentie, stylusprofilometrie of dwarsdoorsnedemicroscopie. De gekozen methode moet afgestemd zijn op het coatingmateriaal, het substraat, de geometrie en het verwachte diktebereik. Eén meting is zelden voldoende. Metingen moeten op verschillende posities worden uitgevoerd, waaronder het midden, de randen, verzonken gedeelten en onderdelen die op verschillende bevestigingsniveaus zijn geplaatst. Het resultaat moet de gemiddelde dikte, de minimale dikte, de maximale dikte en de variatie over de belasting weergeven.
3. Hechtingstesten
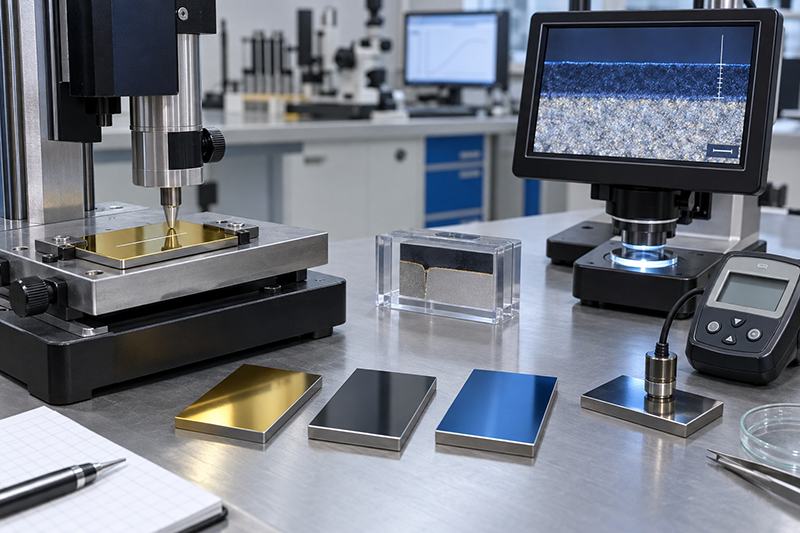
Slechte hechting kan zelfs bij een hoge hardheid leiden tot vroegtijdige afbladdering. Een Rockwell-indentatietest biedt een snelle productiecontrole door scheuren en delaminatie rond de indruk te onderzoeken. Een progressieve krasproef registreert kritische belastingen die verband houden met cohesieve scheurvorming of hechtingsfalen; ISO 20502 en ASTM C1624 worden vaak geraadpleegd voor krasproeven op harde keramische coatings. De testbelasting, de conditie van de stylus, de hardheid van het substraat en de coatingdikte moeten worden geregistreerd, omdat deze factoren het resultaat beïnvloeden.
4. Hardheid en oppervlakteruwheid
De hardheid van een coating wordt doorgaans bepaald met behulp van nano-indentatie of instrumentele indentatie. De indringdiepte moet klein blijven in verhouding tot de laagdikte, anders verstoort het substraat het resultaat. ISO 14577 biedt een kader voor instrumentele indentatietesten. De oppervlakteruwheid wordt gemeten met een profilometer of een optische methode. Ruwheid is belangrijk omdat druppels, groeifouten en nabewerking de wrijving, het snijgedrag, de afdichtingsprestaties en het uiterlijk kunnen beïnvloeden.
5. Wrijvingsslijtage- en corrosietests
Functionele testen koppelen laboratoriumwaarden aan de daadwerkelijke toepassing. Met behulp van pin-on-disc- of ball-on-disc-testen kunnen de wrijvingscoëfficiënt en het slijtspoorvolume worden vergeleken. Snijgereedschappen vereisen mogelijk gecontroleerde bewerkingsproeven, terwijl vormgereedschappen kunnen worden gecontroleerd door middel van trek- of stempelproeven. Corrosiebestendigheid kan worden beoordeeld door middel van een neutrale zoutneveltest, vochtigheidstesten of blootstelling aan toepassingsspecifieke chemicaliën. De testomstandigheden moeten worden gespecificeerd; een resultaat zonder belasting, snelheid, tegenlichaam, temperatuur of blootstellingstijd kan niet betrouwbaar worden vergeleken.
6. Samenstelling, structuur en kleur
Energie-dispersieve röntgenspectroscopie kan de belangrijkste coatingelementen verifiëren, terwijl röntgendiffractie fasen en kristalstructuur kan identificeren. Scanningelektronenmicroscopie onthult de dwarsdoorsnededichtheid, de laagarchitectuur en grensvlakdefecten. Decoratieve PVD-coatings worden ook gecontroleerd met een spectrofotometer. Het vastleggen van L*, a* en b* waarden geeft een herhaalbare kleurtolerantie die betrouwbaarder is dan alleen visuele vergelijking.
7. Batchconsistentie en procesregistratie
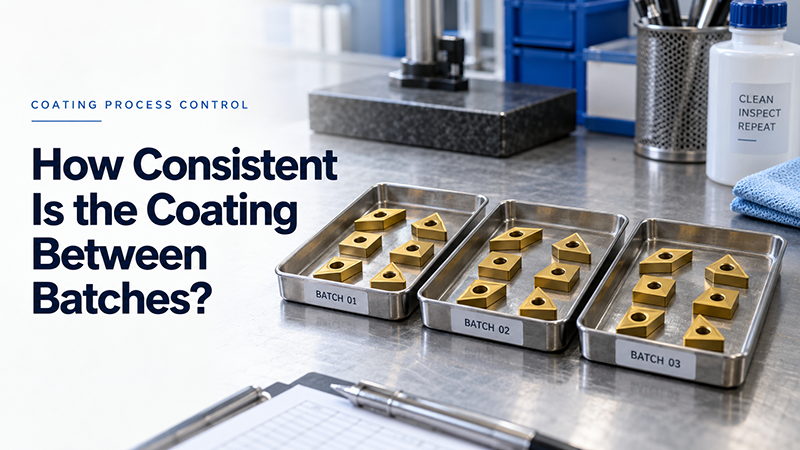
De eindinspectie moet gekoppeld worden aan procesgegevens van de PVD-coatingmachine. Nuttige gegevens omvatten onder andere de basisdruk, werkdruk, substraattemperatuur, bias-spanning, bronstroom of -vermogen, gasdebiet, afzettingstijd, fixatiesnelheid, reinigingsstappen en de conditie van het target of de kathode. Trendgrafieken kunnen afwijkingen aan het licht brengen voordat onderdelen buiten de specificaties vallen. Een bewaard referentiemonster van elke lading biedt de kwaliteitsteams bovendien een stabiel oppervlak voor destructief onderzoek.
Welke tests moeten worden opgenomen?
| Sollicitatie | Prioriteitscontroles | Belangrijkste kwaliteitsrisico |
| Snijgereedschap | Dikte, hechting, hardheid, randdekking, snijproef | Voortijdige slijtage, afbrokkeling, afgeronde randen |
| Matrijzen en stempels | Hechting, ruwheid, wrijving, slijtage, productieproef | Afbladderende, schurende, instabiele afgifte |
| Precisieonderdelen | Uniformiteit, ruwheid, wrijving, dimensionale impact | Tolerantieafwijking, ongelijkmatige slijtage |
| Decoratieve onderdelen | Kleur, glans, zichtbare gebreken, hechting, corrosie | Kleurverschillen, vlekken, verkleuringen |
Inspectieplanning voor Huasheng PVD-systemen
Voor een nieuwe PVD-coatingmachineHet inspectieplan moet onderdeel uitmaken van de procesacceptatie en niet achteraf worden toegevoegd. Huasheng's GFOUR HiPIMS-platform, MD-serie boogionenplateringssystemen, HD-hybridesystemen en DECO-decoratieapparatuur dienen verschillende coatingdoelstellingen. De acceptatiemonsters en testmethoden moeten aansluiten bij het beoogde werkstuk, de coatingstructuur, de opstellingen van de mallen en de productiecapaciteit.
Een nuttig acceptatierapport vermeldt het coatingrecept, het substraatmateriaal en de hardheid, de voorbehandelingsmethode, het laadpatroon, de meetlocaties, de testmethoden, de limieten en het resultaat. Dit vormt een basislijn voor latere batchvergelijkingen en het oplossen van procesproblemen.
Conclusie
De kwaliteit van een PVD-coating wordt niet bepaald door één enkele hardheidswaarde of een fraai ogend oppervlak. Een gedegen controleplan beoordeelt het uiterlijk, de dikteverdeling, de hechting, de hardheid, de ruwheid, de samenstelling, het slijtagegedrag en de processtabiliteit. Het meest effectieve plan is kort genoeg voor routinematige productie, streng genoeg om afwijkingen te signaleren en direct gekoppeld aan de gebruiksomstandigheden van het onderdeel.
Veelgestelde vragen
a. Wat is de belangrijkste kwaliteitstest voor PVD-coatings?
Er bestaat geen universele test die in één keer kan worden uitgevoerd. Dikte en hechting zijn veelgebruikte uitgangspunten, maar de prioriteit moet liggen bij het risico op falen van het onderdeel. Een snijgereedschap moet ook worden gecontroleerd op slijtage of bewerkingsfouten, terwijl een decoratief onderdeel moet worden gecontroleerd op kleur en corrosie.
b. Hoe wordt de dikte van de PVD-coating gemeten?
Gangbare methoden zijn onder andere calotest, röntgenfluorescentie, profilometrie en dwarsdoorsnede-microscopie. De beste methode hangt af van de coating, het substraat, de geometrie en de vereiste nauwkeurigheid.
c. Hoe wordt de hechting van de PVD-coating gecontroleerd?
De Rockwell-indentatietest is nuttig voor snelle classificatie. Krasproeven met progressieve belasting leveren kritische belastingsgegevens op en geven een gedetailleerder beeld van coatingfalen.
d. Kan visuele inspectie de kwaliteit van de PVD-coating bevestigen?
Visuele inspectie detecteert vlekken, druppels, afbladdering, onbedekte plekken en kleurverschillen, maar kan op zichzelf geen uitsluitsel geven over hardheid, dikte of hechting.